专注于工业CT检测\失效分析\材料检测分析的第三方实验室
公正高效 \ 精准可靠 \ 费用合理

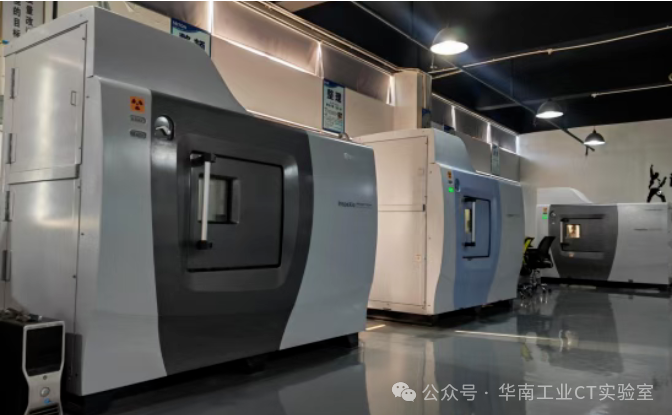
工业计算机断层扫描(CT)凭借无损检测、三维成像和定量测量等优势,已成为新能源电池质量控制与研发的重要工具。对于岛津SMX-225CT而言,其核心价值需要落到具体的“可测量”层面,而不是泛泛的三维成像。
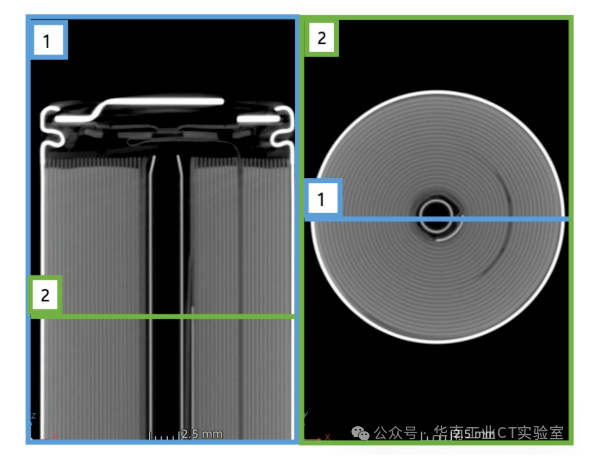
1、无损穿透:避免破坏性拆解对极片、隔膜、集电板原始状态的扰动,保留缺陷的真实形貌与位置。岛津在智能手机锂电池的检测中,CT扫描后可直接观察极片破损、测量正负极差,放大电池角落可识别极片裂纹。
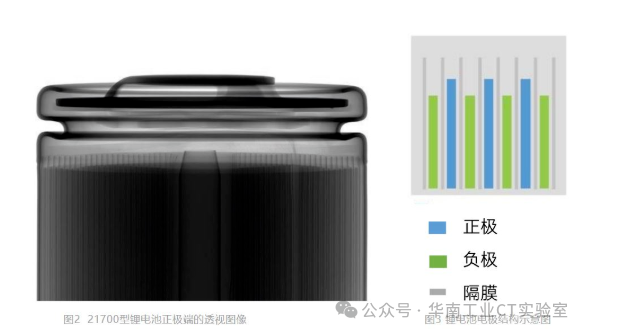
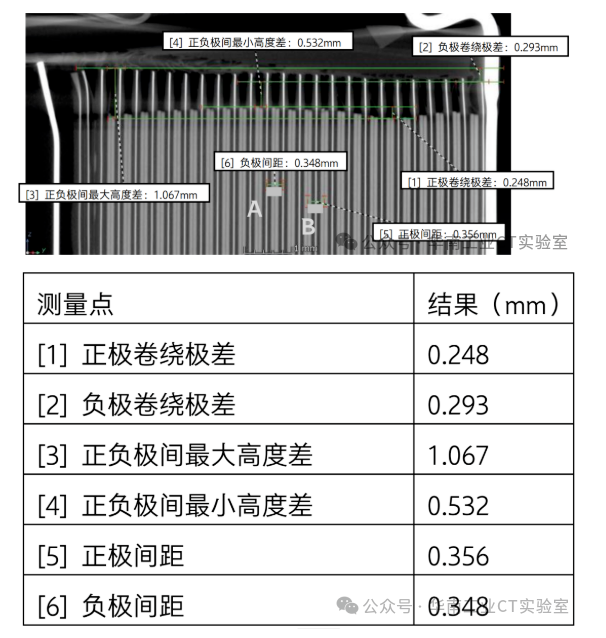
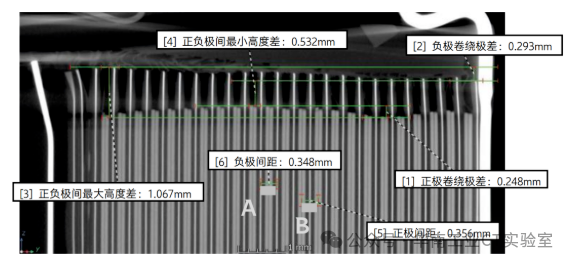
2、定量测量:在微米级体素下,正极蛇行幅、负极蛇行幅、正负极间高度差、极间距等参数可以从灰度轮廓线直接读出,而不是靠目视判断“对齐得怎么样”。岛津对21700型电池的实测数据给出了0.248 mm、0.293 mm、1.067 mm等具体数值,证明这套测量路径是可复现的。
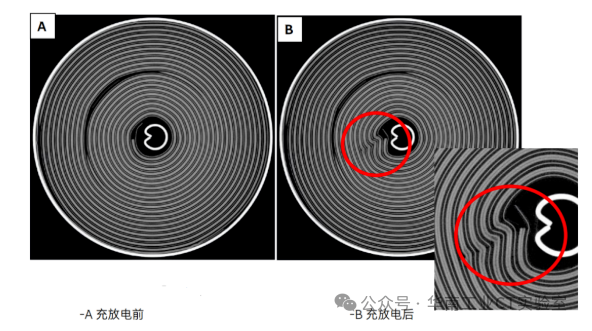
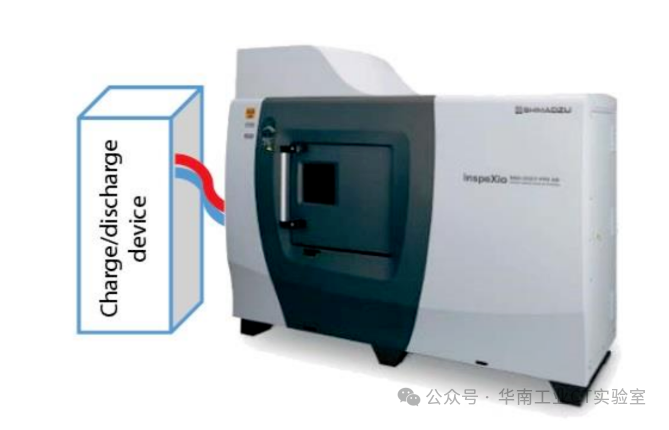
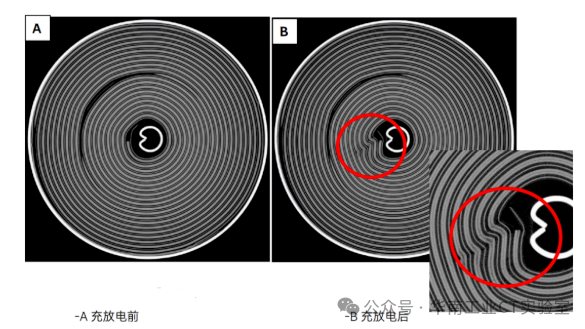
3、充放电前后对比:岛津提供充放电附件连接系统,允许在防护箱内连接用户自行准备的充放电装置进行CT扫描,观察充放电前后电池内部结构的变化。18650型电池的实测对比显示,外观无异常的电池内部电极已经发生了可识别的变形。
1. 电芯生产质量控制
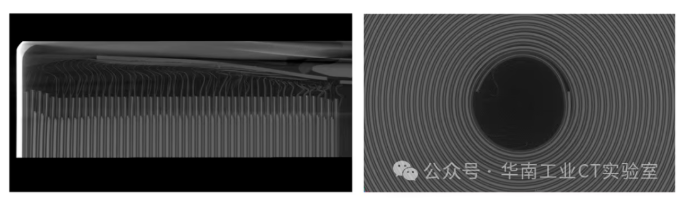
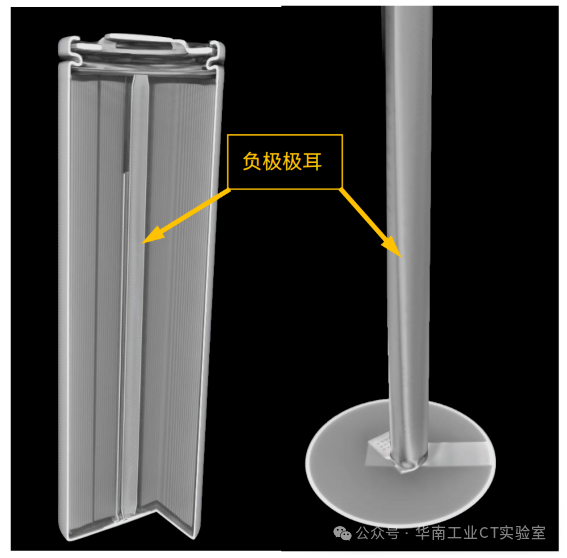
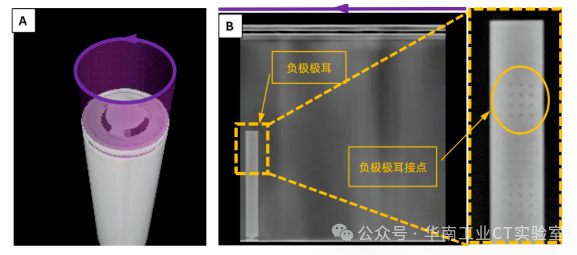
极片对齐度与电极间距测量。 21700型圆柱电池的CT横断面可以清晰区分正极、负极、隔膜和集电板。岛津给出的实测数据包括:正极蛇行幅0.248 mm、负极蛇行幅0.293 mm、正负极间最大高度差1.067 mm、最小高度差0.532 mm、正极间距0.356 mm、负极间距0.348 mm。圆柱电池还可以沿圆柱面展开,观察电极在卷绕前的状态,集电板接合部放大后可判读接合状态。
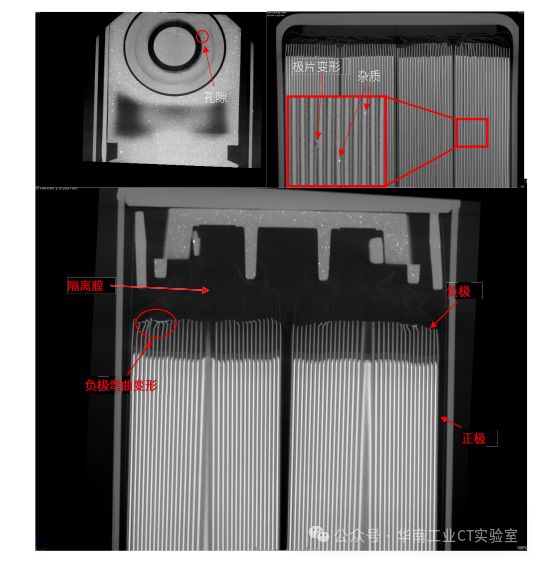
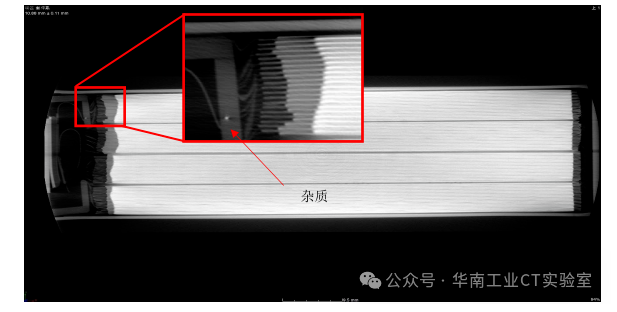
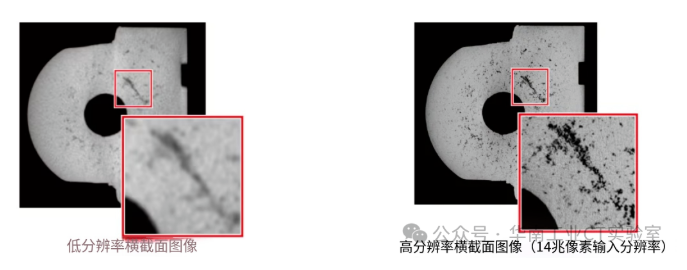
缺陷识别。 金属异物、极片褶皱、分层、破损在CT断面上表现为密度反差明确的异常区域。岛津在汽车动力锂电池的检测中,采用自制的X射线管球,既能分辨端子激光焊接的孔隙,又能清楚观察隔离膜并进行测量。智能手机锂电池的案例中,CT可观察极片裂纹、极片破损,平铺展开极片后可以直观观察孔隙分布。
2. 模组级检测的可行路径:局部关注区域放大,而非整模组全检
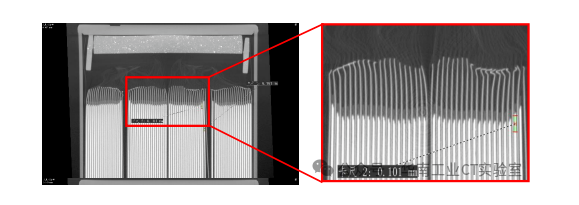
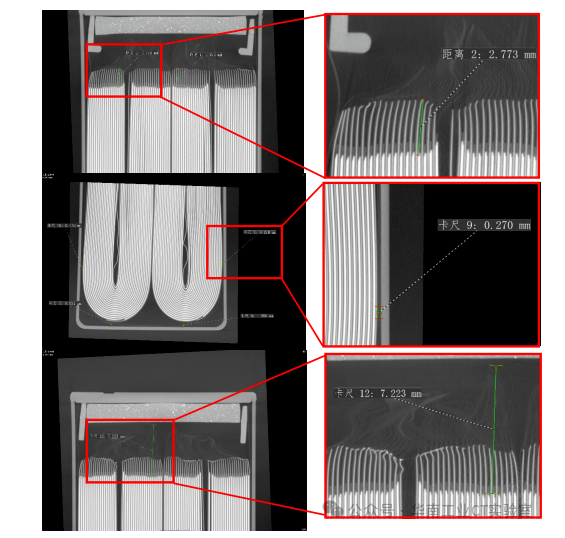
对包含较厚钢壳或多层堆叠的完整动力模组,225 kV在保持高分辨的前提下穿透余量有限。岛津在汽车动力锂电池上的实际做法是:先对电池全部宽度扫描,观察内部正负极结构和顶部隔离膜;再对其中一个角做更详细的扫描,进行正负极及隔离膜的尺寸测量,并对端子焊接部分检查气泡。这是一种“由整体定位到局部解析”的策略,而不是对整包做高分辨三维重建。对SMX-225CT而言,模组级任务应当收束为关注区域(焊缝、连接接头、极耳段)的局部放大扫描,这一表述与设备穿透能力和几何约束是匹配的。
3. 失效分析与寿命评估
老化与变形对比。 18650型锂电池充放电前后横断面图像显示,测试后红色框标记区域出现电极变形,说明外观无异常的电池内部可能已经发生结构变化。岛津的充放电附件系统允许在防护箱内连接用户自行准备的充放电装置进行CT扫描,实现充放电前后的原位对比观察,但充放电装置不是设备标配内置模块,这一点在应用描述中需要明确。
内部短路与异常定位。 异物混入、卷绕异常是导致短路的制造缺陷来源。CT可以在不拆解的条件下定位异物的三维位置,为后续失效分析提供靶向切片的坐标。
三、材料研发与工艺优化
1. 电极材料与极片微观结构
极片孔隙分布在电芯尺度的CT数据中可以通过灰度差异和孔隙分割进行定性到半定量的观察。岛津的智能手机锂电池案例中,VG软件平铺展开极片后直观观察极片中的孔隙。需要说明的是,这一能力的实际分辨率取决于样品尺寸和扫描视野——极片切小后近源距扫描可以获得更细的孔隙解析,完整电芯内的孔隙观察则以定性趋势为主。
2. 新型电池技术的验证边界
固态电池界面接触状态、钠离子电池电极体积膨胀对结构完整性的影响,原理上CT可以观察,但SMX-225CT的有效工作区间是电芯级介观尺度,而非亚微米界面。如果关注的是电解质—电极界面的微米级变化,需要将样品制备到足够小、置于近源距高放大模式;完整软包电芯的实际体素会增大,界面细节可能落在分辨极限之外。文章中宜用“可在特定制样条件下用于界面形貌的对比观察”,不承诺普适性的界面质量评估。
四、技术优势与创新方案
1. 硬件能力:16英寸平板探测器与高体素重建
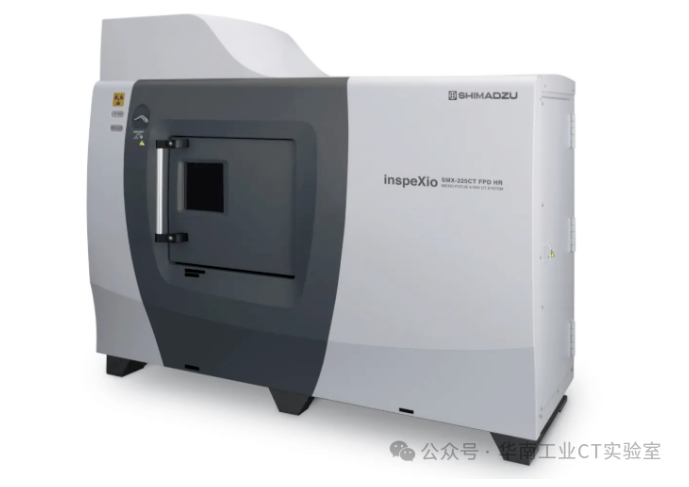
SMX-225CT的核心硬件配置为:225 kV微焦点射线源,额定功率135 W;16英寸平板探测器,偏移扫描输入分辨率约1400万像素;CT重建尺寸最高4096×4096;最大样品φ400 mm × H300 mm,最大承重12 kg;探测器灰阶16-bit(65,536级);外部泄漏剂量≤1 μSv/h。
“最小体素1 μm”需要附带前提:该指标仅在样品极小、紧贴射线源出口的极限条件下成立;常规电池样品的实际体素会随尺寸增大而增大。16英寸探测器的价值在于一次扫描覆盖较大的电芯截面,而不是“任意尺寸下都保持1 μm”。
2. 软件与分析工具:MPR、VG与灰度轮廓测量
岛津体系在电池检测中实际使用的分析工具包括:MPR用于即时显示CT截面、观察内部结构;VG用于三维重建、极耳剥离、极片平铺展开和孔隙观察;灰度值线轮廓用于正负极间距的定量测量。这些工具支撑的是尺寸测量、缺陷定位和形貌观察,而不是自动OK/NG判定。
3. 多模态能力的现实边界
能谱CT区分电解液与金属异物,需要双能或光子计数探测配置。SMX-225CT的标准配置是225 kV微焦点源加16英寸平板探测器,岛津的电池应用文献中没有将能谱分辨列为该机型的电池检测功能。灰度差异可以为异物判读提供线索,但“能谱CT成分判别”不应写进这台设备的现有能力。
五、挑战与未来方向
1. 分辨率与样品尺寸的平衡。
SMX-225CT的1 μm体素对应约φ1 mm量级视野,电芯级全断面扫描的实际体素远大于此。电池检测的工程现实是:要做微米级特征解析,必须缩小样品或切换到局部高体素模式;整电芯的高分辨与微米级体素不可能在同一扫描条件下无条件同时成立。
2. 标准化与数据可比性。
电池CT检测的极片间距、卷绕极差、焊接孔隙率等指标,不同设备、不同扫描参数下的测量口径并不统一。岛津给出的21700电池测量数据是单一设备条件下的具体案例,跨设备、跨实验室的数值可比性仍需方法标准化来支撑。
3. 充放电原位能力的配置属性。
岛津的充放电附件系统提供的是连接与防护接口,充放电装置由用户自备。这一能力的实际可用性取决于用户端的充放电设备与CT扫描时序的匹配,不是“开机即原位”的标配功能。
4. 模组级高分辨检测的穿透边界。
225 kV对较厚钢壳和多层堆叠结构的穿透余量决定了整模组高分辨全检不是这台设备的合理任务。模组检测的现实路径是关注区域局部放大,未来若要提升整模组解析能力,需要更高穿透能力的射线源系统,而不是在同一硬件上通过软件弥补。
六、典型案例
案例一:21700型圆柱电池极片间距与集电板观察。
通过CT横断面区分正极、负极、隔膜和集电板,给出正极蛇行幅0.248 mm、负极蛇行幅0.293 mm、正负极间最大高度差1.067 mm、正极间距0.356 mm、负极间距0.348 mm等实测数据;沿圆柱面展开后可观察卷绕前电极状态,集电板接合部放大后可判读接合状态。
案例二:18650型电池充放电前后电极变形对比。
充放电测试后的CT横断面中,红色框区域显示电极变形,外观无异常但内部结构已发生变化;充放电附件系统连接用户自备的充放电装置,在防护箱内完成前后对比扫描。
案例三:汽车动力锂电池全宽度扫描与端子焊接检查。
先对电池全部宽度扫描,观察正负极结构和顶部隔离膜;再对电池一个角做详细扫描,测量正负极及隔离膜尺寸,并对端子焊接部分检查是否存在气泡。
文献总结与展望
岛津SMX-225CT在电池检测中的定位,不是“电池什么都能扫”的通用平台,而是一台电芯级定量解析与局部关注区域高体素观察的工具。它最诚实的应用叙事是:把极片对齐度、电极间距、集电板接合、充放电前后变形、电芯内异物与破损这些有官方数据支撑的问题说清楚;对模组级任务,做局部放大扫描而非整包全检;对锂枝晶亚微米动态、能谱成分判别和全自动AI判定,不在这台设备的文章里透支信用。未来电池CT的方向是更高穿透与更高分辨的协同、充放电原位与扫描时序的深度集成,以及跨设备测量口径的标准化——但这些是行业课题,不是靠一台225 kV微焦点设备就能覆盖的。

 粤公网安备 44190002006902号
备案号: 粤ICP备2022048342 版权所有:广东省华南检测技术有限公司 Guangdong South China Testing Technology Co., LTD
